在自动化设备、机床、直线滑移机构中,双导轨并行装配是常见的结构形式。双导轨的平行度精度直接决定设备运行顺畅度、定位精度与滑块使用寿命,也是现场安装调试中容易被忽视的核心细节。平行度偏差超标,会引发卡顿、异响、磨损加剧、定位漂移等一系列连锁问题,做好检测与精度控制是设备长期稳定运行的基础。
双导轨平行度偏差主要分为水平平行度与垂直平行度两类误差。水平方向偏差会导致两组滑块受力不均,单侧预紧力过大;垂直方向偏差会造成滑块上下受力偏移,运行过程产生倾斜力矩。很多设备新机调试正常,短期使用后精度快速下降、滑块提前磨损,核心原因就是双导轨原始平行度没有控制到位。
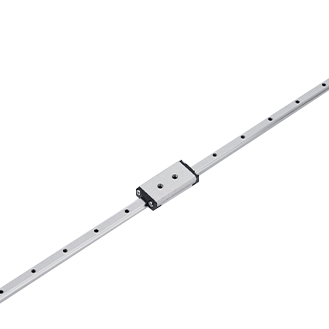
平行度偏差带来的设备故障十分典型。偏差较小时,滑块运行阻力变大,设备空载运行顺畅、带载卡顿;偏差持续扩大后,钢珠滚动轨迹偏移,滑块内部磨损急剧加速,出现异响、抖动、行走卡滞;长期带病运行会导致滑块预紧失效、间隙变大,设备重复定位精度持续下降,出现走位不准、加工偏差超标的问题。
平行度控制需要规范整套装配流程。首先修整设备基座安装面,保证基准平面度达标,去除毛刺、高点、杂质;采用对角分次锁紧工艺,先预紧定位,再全程复测微调,完全锁紧,避免单边应力集中。针对长行程导轨,预留合理热膨胀余量,避免温度变化导致形变偏差。装配完成后进行全程空载试运行,观察滑行顺畅度,复测精度直至达标。